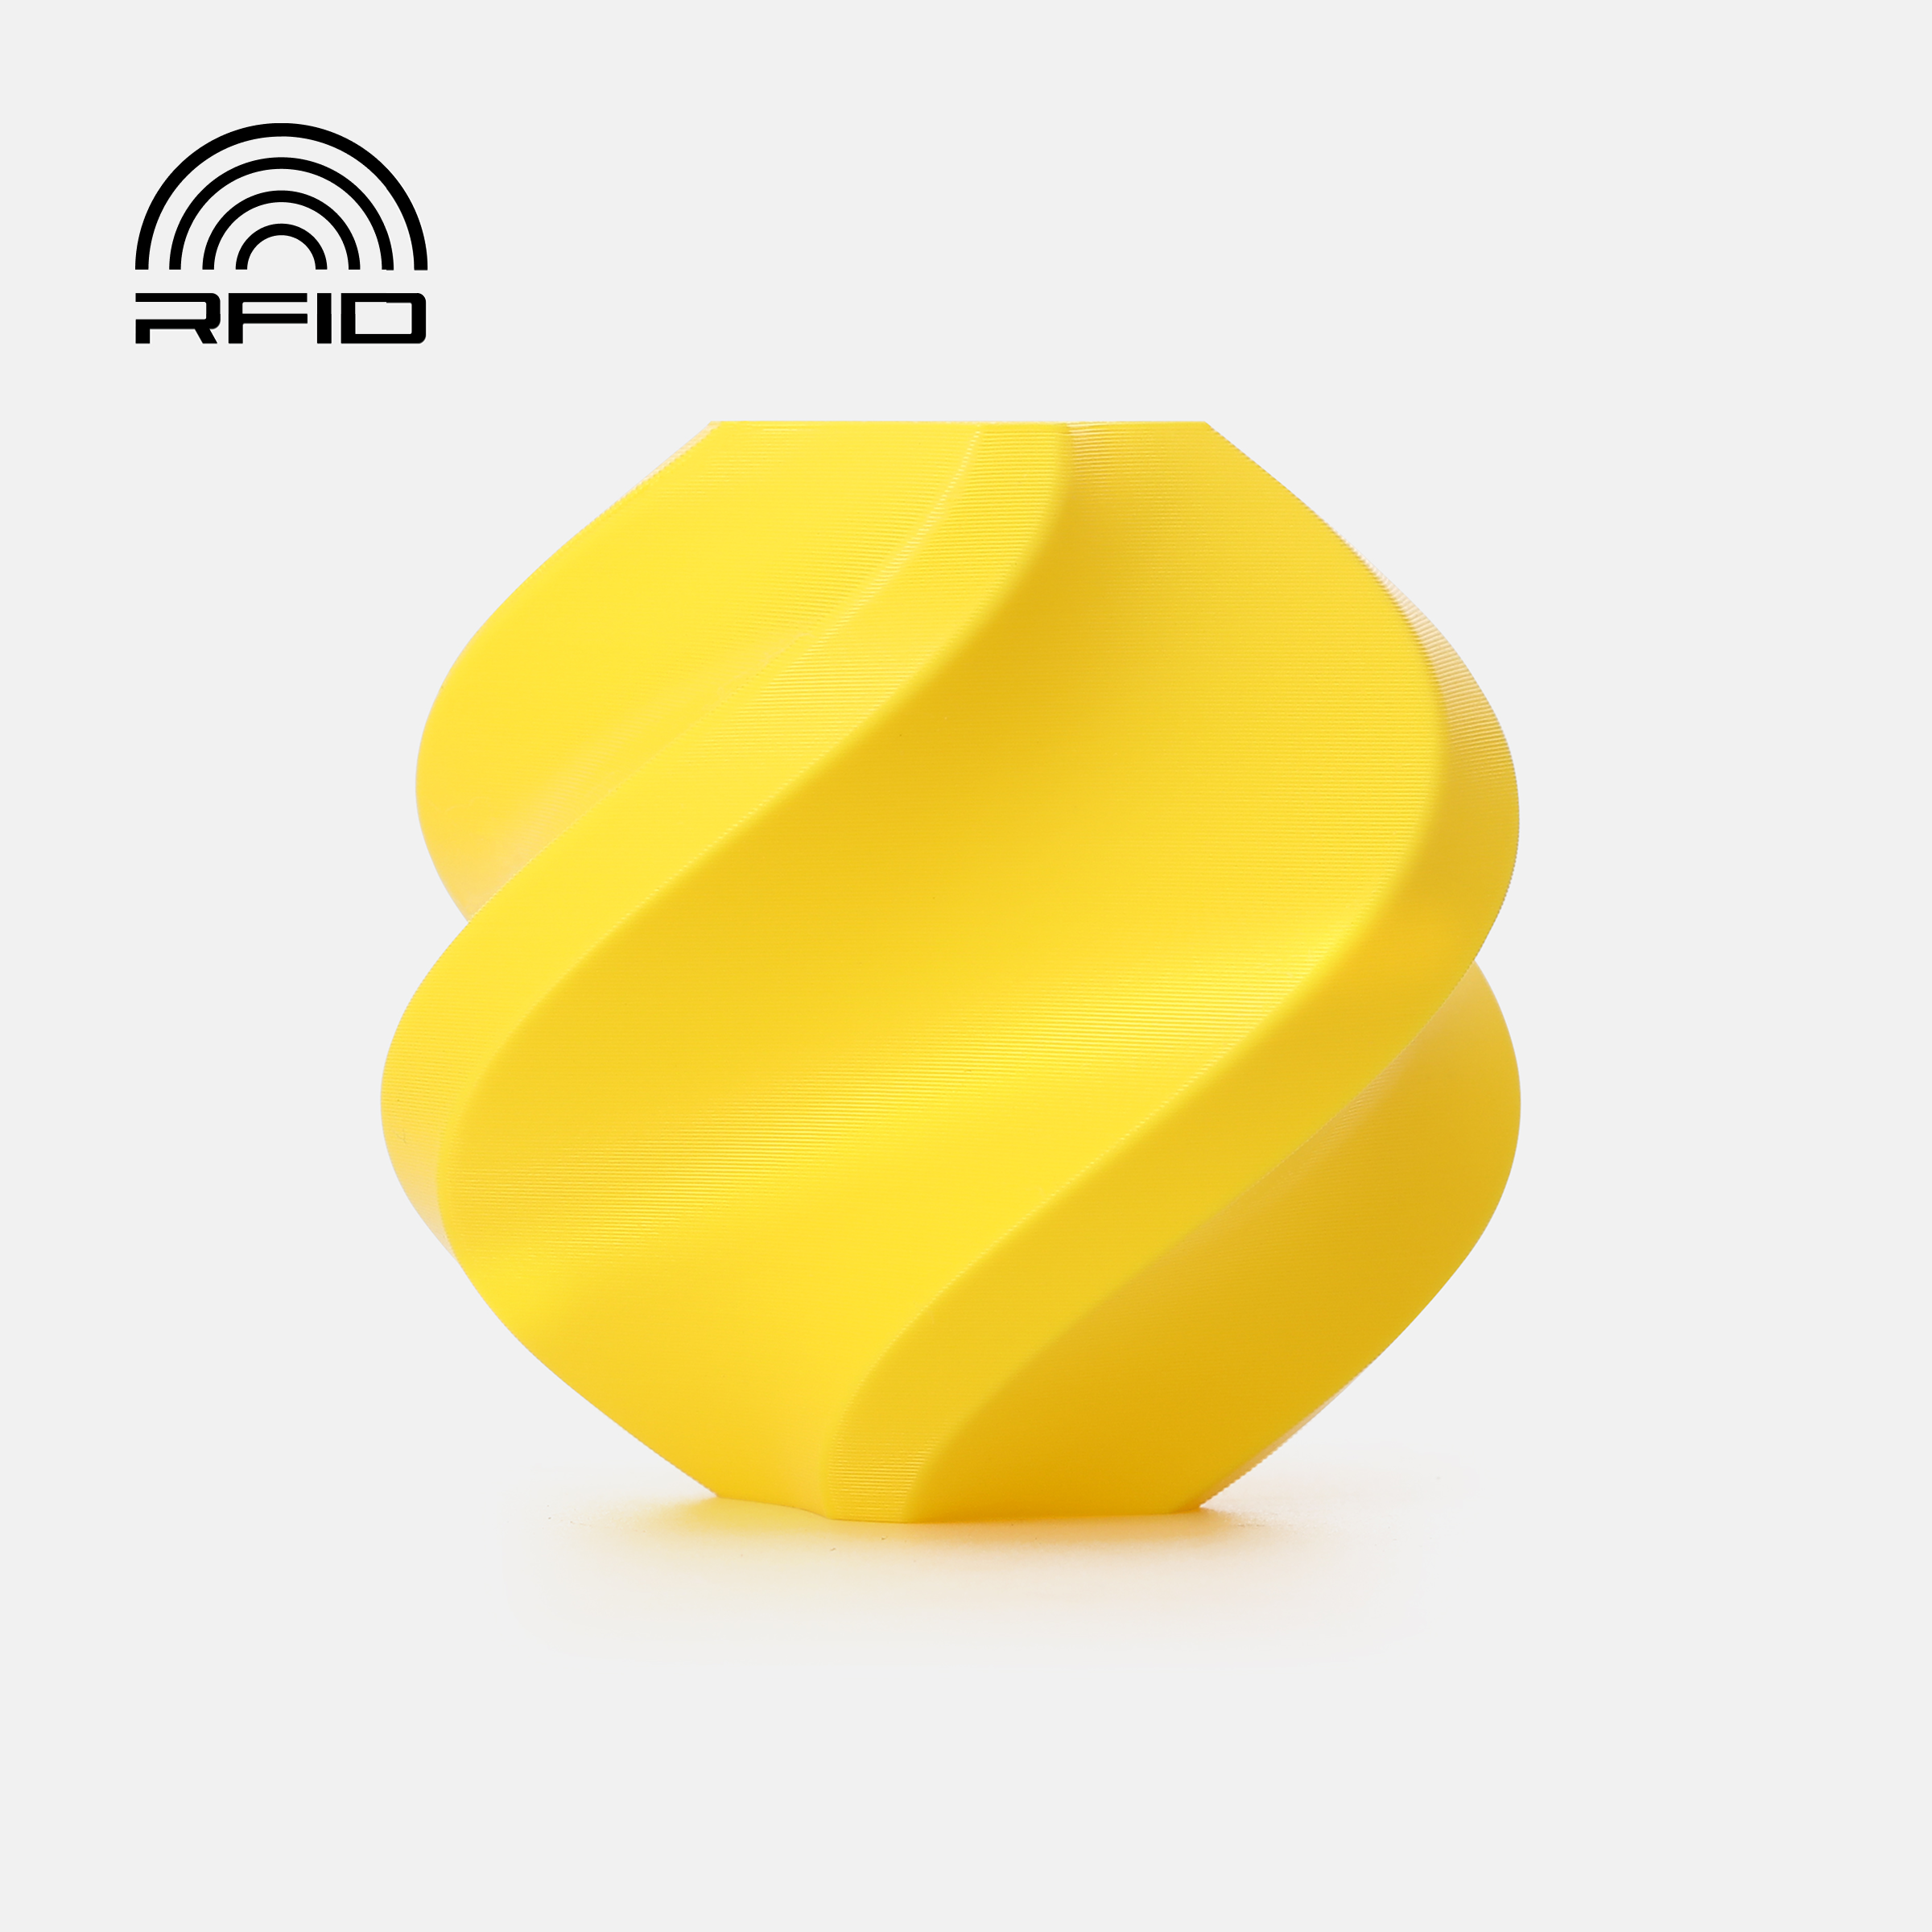
Bambu Lab PETG Basic Amarillo 1 kg (Recarga)
Recarga de filamento PETG Basic de Bambu Lab en Amarillo (sin bobina): 1 kg de PETG, 1,75 mm ±0,03 mm.
Especificaciones
- Material
-
PETG
Familia de polímero del filamento. Ningún material es "mejor" en absoluto: depende del uso.
- Diámetro
-
1.75 mm
1.75 mm es el estándar actual; 2.85/3.00 mm se usa en extrusores Bowden antiguos.
- Tolerancia dimensional (± mm)
-
0.03 ± mm
Tolerancia del diámetro (p. ej. ±0.02 mm). Menor = piezas más precisas y menos atascos.
- Densidad (g/cm³)
-
1.25 g/cm³
Densidad del polímero (junto al peso neto permite estimar los metros de hilo).
- PLUS (línea mejorada)
-
—
Versión mejorada de la línea (PLUS / Tough / MAX): más tenacidad y resistencia que el material base.
- Alta velocidad (HS)
-
—
Optimizado para imprimir a alta velocidad (HS / Hyper) sin perder calidad.
- Fibra de carbono (CF)
-
—
Reforzado con fibra de carbono: más rigidez y menor peso. Requiere boquilla endurecida.
- Fibra de vidrio (GF)
-
—
Reforzado con fibra de vidrio: rígido y más barato que el CF. También requiere boquilla endurecida.
- Aero (baja densidad)
-
—
Línea Aero: espumado de baja densidad para piezas ligeras (drones, aviones RC).
- Color
- Amarillo
- Tipo de color
- Liso
- Acabado
-
—
Aspecto de la superficie impresa. Fosforescente = brilla en la oscuridad; UV = reacciona a luz ultravioleta.
- Tipo de bobina
-
Refill (recarga)
Cartón y refill generan menos residuos; muestra = mini-bobina de prueba.
- Peso neto (g)
-
1000 g
Peso de filamento de la bobina (1000 g = 1 kg). Sin contar la bobina.
- Formato de venta
- —
- NFC/RFID
- —
- Temp. boquilla mínima (°C)
-
230 °C
Temperatura mínima recomendada de la boquilla.
- Temp. boquilla máxima (°C)
-
270 °C
Temperatura máxima recomendada de la boquilla.
- Temp. cama mínima (°C)
-
—
Temperatura mínima de la cama (0 = cama fría, opcional).
- Temp. cama máxima (°C)
-
70 °C
Temperatura máxima recomendada de la cama caliente.
- Velocidad máxima (mm/s)
-
—
Velocidad de impresión máxima recomendada.
- Retracción (mm)
-
0.4 mm
Retracción típica recomendada (extrusión directa).
- Flujo volumétrico máx. (MVS) (mm³/s)
-
15 mm³/s
Flujo volumétrico máximo soportado: determina la velocidad real en impresoras rápidas.
- Ratio de flujo
-
0.95
Multiplicador de flujo recomendado en el slicer (0.98 = reducir un 2%).
- Dificultad de impresión
- —
- Rigidez
- —
- Flexibilidad
-
—
Descriptiva: alta = gomas/flexibles (TPU); baja = piezas estructurales.
- Resistencia al calor
- —
- Resistencia UV
-
—
Aguante a la intemperie y la luz solar (clave en piezas de exterior).
- Resistencia a la humedad
- —
- Temp. de ablandamiento (°C)
-
60 °C
Temperatura de deflexión/ablandamiento (HDT o VICAT según fabricante).
- Biodegradable
- —
- Apto para contacto alimentario
-
—
Certificado para alimentos (compostable o grado alimentario).
- Retardante de llama
-
—
Autoextinguible (p. ej. certificación UL94 V0).
- Antibacteriano
-
—
Con aditivos antibacterianos (iones de plata, ISO 22196).
- Resistente a químicos
- —
- Cámara cerrada
-
—
Los materiales técnicos (ABS/ASA/Nylon) necesitan impresora cerrada.
- Boquilla endurecida
-
No necesaria
Las fibras abrasivas (CF/GF) desgastan boquillas de latón: acero duro o rubí.
- Secado previo
-
Recomendado
Los higroscópicos (Nylon, PVA, PETG) deben secarse antes de imprimir.
- Temp. de secado (°C)
-
75 °C
Temperatura de secado recomendada (horno/planetario).
- Tiempo de secado (h)
-
12 h
Horas de secado recomendadas.
- Multi-material (AMS)
-
—
Compatible con sistemas multi-material tipo AMS (cambios de color sin parar).
Alternativas similares
Otros productos de Filamentos con precio y características parecidos.